

Konsekventa attīšanas spriegojuma kontrole ir ātrgaitas gofrētā kartona ražošanas- pamats. Šī procesa fiziskajā saskarnē atrodaspneimatiskā daudzpunktu{0}}bremzeuz jūsuHidrauliskais bezvārpstas velmēšanas statīvs. Ja šīs bremzes cieš no termiskās izbalēšanas, papīra putekļu uzkrāšanās vai nelielām pneimatiskām noplūdēm, jūsu līnijā būs katastrofālas tīkla pārrāvumi un pakārtoti kvalitātes defekti. Lai nodrošinātu plakanas, nelocītas gofrētās loksnes un maksimāli palielinātu rūpnīcas OEE, darbības vadītājiem ir jāievieš stingrs, daudzpakāpju profilaktiskās apkopes grafiks, koncentrējoties uz regulāru suportu tīrīšanu, precīziem berzes spilventiņu pielaides mērījumiem un proaktīvu pneimatiskā vārsta kalibrēšanu. Sadarbība ar elitigofrētā kartona mašīnu ražotājikas nodrošina stabilu-čuguna iekārtu un pilnīgu pēc-pārdošanas atbalstu, nodrošina, ka jūsu mitrā-spriegojuma sistēmas darbojas nevainojami gadu desmitiem.
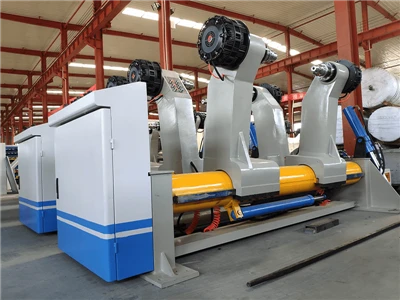
Ievads: Spriegojuma kontroles kritiskā loma gofrēšanā
Jebkurā modernā papīra pārstrādes iekārtā neapstrādāta papīra oderējuma un barotnes stieples spriegojuma kontrole, kad tas atritinās no masīvajiem ruļļiem, ir nepārtraukta, augstu likmju{0}}līdzsvarošanas darbība. Ja nospriegojums ir pārāk vaļīgs, papīra audums nokrīt, peld un saburzās, izraisot nopietnu nepareizu reģistrāciju un burbuļošanu līmēšanas procesā. Ja nospriegojums ir pārāk stingrs, papīra šķiedras pārstiepjas, un nelieli malu plīsumi vai slapji plankumi, kas dabiski atrodas pārstrādātā papīra ruļļos, nekavējoties izplatīsies līdz pilnīgai tīkla pārrāvumam.
Ja tīkla pārrāvums notiek ar līnijas ātrumu no 250 līdz 300 metriem minūtē, tas aptur visu rūpnīcas stāvu. Pakārtotajos procesos-tādos kā ātrdarbīga-flexo drukāšanas rievošana un automātiskā paletēšana-pilnībā izbeidzas materiāls, tādējādi samazinot jūsu rūpnīcas vispārējo iekārtu efektivitāti (OEE).
Lai gan augsto-tehnoloģiju slodzes šūnas, dejotāju rullīši un slēgtās-cilpas PLC aprēķina nepieciešamos spriedzes profilus, šī spriedzes fiziskā izpilde pilnībā ir atkarīga nopneimatiskās daudzpunktu{0}}bremzesuzstādīts tieši uz jūsu attīšanas svirāmgofrētās kastes rūpnīcas iekārtas. Ja šīs fiziskās bremzes nespēj precīzi reaģēt uz PLC komandām, pat vismodernākā vadības programmatūra kļūst bezjēdzīga. Šajā rakstā ir sniegts visaptverošs, soli{2}}pa-inženierijas ceļvedis pneimatisko bremžu uzturēšanai, problēmu novēršanai un optimizēšanai lieljaudas-dzirnavu velmēšanas statīvās.
Lasīt vairāk: 《Kā samazināt dīkstāves laiku gofrētā kartona kastes rūpnīcā: praktisks ceļvedis
1. Kā darbojas pneimatiskās daudzpunktu{1}}bremzes
Pirms iedziļināties tehniskās apkopes protokolos, ir svarīgi saprast mūsdienu pneimatisko daudzpunktu disku bremžu mehāniskās priekšrocības salīdzinājumā ar mantotajām vienas joslas{1}}bremžu sistēmām.
Mūsdienīga, augsta{0}}veiktspējakartona kastes ražošanas mašīna, pneimatiskās bremzes darbojas ar modulāru, vairāku{0}} suportu dizainu. Lieljaudas-, ļoti ventilējams tērauda bremžu disks ir tieši piestiprināts pie ruļļa statīva sviras patronas vārpstas. Ap šo disku ir apļveida kolektors ar vairākiem neatkarīgiem pneimatiskajiem suportiem (vai virzuļiem), un katrs no tiem satur specializētu ātrās-nomaiņas berzes paliktni.
Dinamiskā sprieguma kontroles signāla cilpa
Spriegojuma regulēšanas fiziskais process notiek precīzā, slēgtā{0}}cikla automatizācijas ciklā:
| Skatuves | Sistēmas komponents | Tehniskā darbība / signāla veids | Darbības mērķis |
| 1. Aprēķins | Spriegojuma kontrolieris PLC | Apstrādā reāllaika{0}}ruļļa diametra un tīmekļa ātruma datus. | Nosaka precīzu nepieciešamo griezes momenta profilu pašreizējam ruļļa diametram. |
| 2. Transmisija | Proporcionālais spiediena vārsts | Pārvērš elektrisko PLC signālu (4-20mA) proporcionālā gaisa spiedienā (0-6 bar). | Novirza precīzu pneimatisko spēku uz suporta kolektoru. |
| 3. Iedarbināšana | Pneimatiskie suporti | Selektīvi saspiež noteiktus virzuļu pārus, pamatojoties uz griezes momenta prasībām. | Vienmērīgi pieliek fiziski mehānisku iespīlēšanas spēku pāri diskam. |
| 4. Berze | Ventilējamie diski un berzes paliktņi | Tiešs fiziskais kontakts pārvērš kinētisko enerģiju siltumā. | Izveido precīzu attīšanas pretestību, kas nepieciešama, lai papīra tīkls būtu līdzens. |
Vairāku{0}}punktu bremzēšanas galvenās priekšrocības
- Atlasāma griezes momenta kontrole:Kad ir uzstādīts pilnīgi -jauns pilna diametra-papīra rullis (sver līdz 3 vai 4 tonnām), mašīnas PLC komandē maksimālo gaisa spiedienu, aktivizējot visus suportus, lai radītu milzīgu griezes momentu, kas nepieciešams, lai kontrolētu ruļļa lielo rotācijas inerci. Ruļlim atritinoties un tā diametram sarūkot, sistēma pakāpeniski deaktivizē noteiktus suportu pārus un samazina gaisa spiedienu precīzos, proporcionālos soļos. Tas saglabā perfekti nemainīgu spriegojuma profilu līdz pat pēdējiem papīra serdes aptinumiem.
- Lieliska siltuma izkliede:Pastāvīga berze rada ārkārtēju siltumenerģiju. Mūsdienīgajām daudzpunktu bremzēm ir plaši ventilējami dzesēšanas ceļi un integrētas bremžu diska dzesēšanas ribas. Šis konstrukcijas dizains novērš siltumu no berzes spilventiņiem, novēršot termisko izplešanos un bremžu izbalēšanu.
2. Gala bremžu-galvenie atteices režīmi
Darbojoties gofrētās līnijas slapjā galā, mehāniskās detaļas tiek pakļautas naidīgai videi. Bremzes ir pakļautas nepārtrauktai berzei, karstumam, augstam mitrumam un milzīgam papīra putekļu daudzumam.
1. Papīra putekļu uzkrāšanās
Papīra putekļi ir ļoti abrazīvi un darbojas kā fizisks sūklis. Kad irdenas šķiedras nosēžas ap bremžu suportiem, tās sajaucas ar apkārtējo mitrumu un smērvielu, veidojot biezu pastu. Šī pasta aizsprosto suportu bīdāmās vadottapas, neļaujot virzuļiem vienmērīgi ievilkties, kad gaisa spiediens pazeminās. Tā rezultātā bremzes "velkas", kas izraisa tūlītēju spriedzes pieaugumu un priekšlaicīgu kluču nodilumu.
2. Eļļas un tauku piesārņojums
Tā kā hidrauliskajā ruļļu statīvā tiek izmantoti augsta spiediena{0}}hidrauliskie cilindri, lai paceltu un nostiprinātu smagus papīra ruļļus, vienmēr pastāv mikro{1}}hidraulisko noplūžu risks. Ja pat mikroskopiska hidrauliskās eļļas vai smērvielas migla saskaras ar ventilējamo bremžu disku, berzes koeficients uzreiz samazinās. Bremzes izslīdēs, izraisot pilnīgu spriegojuma kontroles zudumu, un berzes kluči aizspīdēs, un tie būs nekavējoties jānomaina.
3. Termiskā pārkaršana un izbalēšana
Ja bremžu ventilācijas kanālus bloķē papīra putekļi vai operatori darbina iekārtu ar nepareiziem gaisa spiediena iestatījumiem, bremžu diska temperatūra var pieaugt par 180 grādiem. Šajās ekstremālajās temperatūrās saistvielas berzes spilventiņos sāk gazificēties. Tas rada mikroskopisku karstas gāzes spilvenu starp spilventiņu un disku, izraisot bremzēšanas spēka katastrofālu samazināšanos-par parādību, kas pazīstama kātermiskā izbalēšana.
3, profilaktiskās apkopes matrica
Lai garantētu vienmērīgu ruļļa spriegojumu un bez{0}}dīkstāves ražošanas, apkopes tehniķiem ir jāievēro stingra, daudzpakāpju profilaktiskās pārbaudes kārtība. Šajā matricā ir sīki aprakstīti kritiskie kontrolpunkti, mērķa tehniskās pielaides un koriģējošās darbības, kas nepieciešamas iekārtai:
| Pārbaudes biežums | Nepieciešama apkope | Mērķa tehniskais rādītājs | Koriģējošā darbība / lauka protokols |
| Katra maiņas maiņa | Notīriet bremžu bloku no papīra putekļiem un gružiem. | Uz suportiem un dzesēšanas ribām nav redzamu putekļu. | Izmantojiet tīru, sausu, zema{0}}spiediena saspiestu gaisu, lai izpūstu putekļus no virzuļiem. Nekad neizmantojiet šķidru ūdeni. |
| Iknedēļas | Izmēriet atsevišķu berzes paliktņu biezumu. | Minimālais paliktņa biezums > 2,0 mm (izņemot pamatplāksni). | Nomainiet visu diska spilventiņu komplektu, ja kāds viens spilventiņš nokrītas zem nodiluma robežas, lai nodrošinātu līdzsvarotu spēku. |
| Iknedēļas | Pārbaudiet, vai bremžu diska virsma nav termiski bojāta. | Maksimālā virsmas temperatūra < 120 grādi normālas darbības laikā; nav dziļu punktu gūšanas. | Attaukojiet disku ar specializētu bremžu tīrītāju bez atlikuma{0}}atliekām. Nomainiet disku, ja tiek atklātas mikro-plaisas vai dziļas rievas. |
| Ikmēneša | Veiciet pneimatiskās līnijas noplūdes pārbaudi. | Nulles spiediena kritums kolektora manometrā 10 minūšu laikā. | Uzklājiet ziepju{0}}burbuļu šķīdumu uz visām elastīgajām gaisa caurulēm un iespiediet{1}}veidgabalus. Nomainiet trauslās, karstuma{3}}bojātās plastmasas caurules. |
| Reizi ceturksnī | Kalibrējiet proporcionālo pneimatisko vadības vārstu. | Gaisa izvades spiediens atbilst PLC vadības signālam ±0,05 bāru robežās. | Izmantojiet manuālo galveno mērinstrumentu, lai pārbaudītu, vai vārsta izvade atbilst elektroniskajiem komandas signāliem no galvenās konsoles. |
4, bremžu integrēšana ar modernu savienošanas automatizāciju
Lai sasniegtu perfektu spriegojuma kontroli, ir nepieciešama nevainojama, ātrdarbīga{0}}saziņa starp jūsu mehāniskajām bremzēmHidrauliskais bezvārpstas velmēšanas statīvsun lejtecēĀtrgaitas-automātiskais papīra savienotājs.
Liela ātruma automātiskās savienošanas secības laikā savienotājam ir jāizgriež papīra loksne, kurai beidzas derīguma termiņš, un jāsavieno tā ar jauno ruļļu, nepalēninot gofrēšanas līniju. Precīzā savienojuma griešanas milisekundē papīra ruļlim, kuram beidzas derīguma termiņš, ir pilnībā un nekavējoties jāapstājas, savukārt pavisam-jaunajam, nekustīgajam ruļlim sekundes daļā jāpaātrina līdz 250+ metriem minūtē.
Tas rada intensīvu fizisku triecienvilni papīra tīklā. Sinhronizācijas secība tiek pārvaldīta trīs atšķirīgās fāzēs:
1. fāze: pirms-savienojuma sagatavošana
- Akumulators (spriegošanas dejotājs) uz automātiskā savienotāja piepilda ar papīru, lai nodrošinātu nepārtrauktu bufera tīklu.
- Jaunais papīra rullis ir nostiprināts un sasniegts līnijas ātrumā ar berzes piedziņas siksnām.
2. fāze: izgriešana un tūlītēja apstāšanās
- Brīdī, kad tiek iedarbināts savienojums, PLC pavēl ruļļa statīva pneimatiskajam kolektoram piemērot maksimālo gaisa spiedienu (aptuveni . 6 bāri) visiem suportiem uz ruļļa, kuram beidzas derīguma termiņš.
- Visi pieejamie virzuļi ieslēdzas vienlaicīgi, apturot izlietoto serdi uzreiz 50 milisekundēs, lai novērstu brīvu-ripošanu un papīra aptinumu-.
3. fāze: milisekundes izlaišana
- Vienlaikus tiek noregulēts kalibra spiediens uz jaunā ruļļa, lai tas atbilstu tā pilna -diametra sākuma spriegumam (aptuveni . 1.5 līdz 2,0 bāriem).
- Automātiskā splicētāja galviņa nogriež veco audumu un pielīmē to pie ritošā auduma, izvelkot papīru no tikko atbrīvotā ruļļa bez spriegojuma tapas.
Iegādājoties jūsu mitrā gala{0}}komponentus no uzticamas, augstas{1}}integrācijasgofrētā kartona mašīnu ražotāji, jūs nodrošināsiet, ka PLC procesori, kas kontrolē ruļļu statīvus un savienotājus, ir ideāli sinhronizēti ātrdarbīgā{0}}industriālajā tīklā (piemēram, EtherCAT vai Profinet), samazinot mehānisko aizkavi un pilnībā novēršot sasprindzinājuma{1}}izraisītos tīkla pārtraukumus.
Lasīt vairāk: 《Kas ir gofrēšanas mašīnu savienotājs? Pragmatisks ievads kastes rūpnīcu vadītājiem
5, Mūsdienu spriedzes uzlabojumu finansiāls pamatojums
Novecojošām rūpnīcām, kas izmanto vecākas{0}}paaudzes velmēšanas statīvus un turpina lāpīt nolietotās-manuālās lentes bremzes, ir liels finansiāls aizplūšana. Jaunināšana uz modernu, automatizētu, daudzpunktu pneimatisko bremžu sistēmu nodrošina tūlītēju, izmērāmu ieguldījumu atdevi (IA).
Finansiālie ieguvumi, ko sniedz jaunināšana uz slēgtas{0}}cikla pneimatisko bremžu sistēmu, ir aprakstīti tālāk:
| Izmaksu kategorija | Mantotas manuālās joslas bremzes | Mūsdienīgas pneimatiskās daudzpunktu{0}}bremzes | Gada paredzamie ietaupījumi |
| Papīra tīmekļa pārtraukumi | Vidēji 3 līdz 4 pārtraukumi nedēļā (aptuveni 15 000 USD dīkstāves un lūžņu laikā). | Mazāk nekā 1 pārtraukums mēnesī (aptuveni USD 1500 dīkstāves un lūžņu laikā). | 13 500 USD / gadā |
| Dēļu velku atkritumi | 1,5% līdz 2% kopējais metāllūžņu īpatsvars nekonsekventas spriedzes kontroles dēļ. | Mazāk nekā 0,5% lūžņu daudzums (vienmērīgs spriegojums saglabā flautas plakanu izlīdzināšanu). | 12 000 USD / gadā(pamatojoties uz vidēja lieluma{0}}auga apjomu) |
| Apkope un rezerves daļas | Liela{0}}diluma siksnas ir bieži jāmaina; augstas darbaspēka izmaksas. | Modulāri, ātri{0}}maināmi berzes spilventiņi nomainīti dažu minūšu laikā; zemākas daļas izmaksas. | 4500 USD / gadā |
| Kopējie apvienotie ietaupījumi | Augstas darbības izmaksas un neparedzama dīkstāve. | Stabili, automatizēti spriegojuma profili ar minimālu apkopi. | 30 ASV dolāri,000+ gadā |
Pārejot uz slēgtas{0}}cikla pneimatisko bremžu sistēmu, tipiskās iepakošanas rūpnīcas pieredze:
- Spriedzes samazinājums par 90%{1}}Saistītie tīmekļa pārtraukumi:Tas tieši nozīmē palielinātu darbspējas laiku, ļaujot jūsu pakārtotajiem printeriem, pres{0}}griezējiem un mapju līmētājiem darboties nepārtraukti, neizbeidzoties materiālam.
- Ievērojams materiālu ietaupījums:Spriegojuma svārstību novēršana novērš papīra deformāciju, grumbu veidošanos un līmes izplūšanu-, samazinot rūpnīcas atkritumu{1}}papīra lūžņu daudzumu par 1% līdz 1,5% gadā. Liela apjoma ziņā tikai šie ietaupījumi var atmaksāt visu iekārtas jaunināšanu dažu mēnešu laikā.
- Mazāks rezerves daļu patēriņš:Tā kā daudzpunktu bremzes sadala fizisko nodilumu uz vairākiem maziem, lētiem klučiem, nevis uz vienu masīvu bremžu joslu, kopējās rezerves daļu izmaksas mašīnas kalpošanas laikā tiek samazinātas līdz pat 40%.
Lasīt vairāk: 《Papīra splicer IA 2026: grūtā finanšu matemātika aiz automātiskajām rullīšu izmaiņām
6, sadarboties ar pareizo mašīnu ražotāju
Uzlabojot vai pērkot jaunugofrētās kastes rūpnīcas iekārtas, ir ļoti svarīgi izvēlēties pareizo ražošanas partneri. Liela-ātruma spriegojuma kontrolei ir nepieciešamas precīzi-konstruētas fiziskas sastāvdaļas, kas spēj izturēt pastāvīgu termisko un fizisko slodzi.
1. Smagas slodzes-konstrukciju konstrukcija
Mūsu ražotnēs mēs izgatavojam velmēšanas statīvus ar smagiem, cietiem čuguna sānu rāmjiem (līdz 60 mm biezumam). Šis masīvais rāmis nodrošina stingru fizisko pamatu, kas nepieciešams, lai absorbētu intensīvos griešanās spēkus, ko rada ātrgaitas bremzēšana-, nodrošinot, ka bremžu diski un suporti paliek nevainojamā stāvoklī visos darbības apstākļos.
2. Visaptverošs pēc-pārdošanas atbalsts
Katrai augstas veiktspējas{0}}automatizētai iekārtai ir nepieciešama profesionāla aprūpe, lai saglabātu maksimālo veiktspēju. Mēs nodrošinām mūsu aprīkojumu ar globālu, proaktīvu pēcpārdošanas-servisa tīklu, nodrošinot:
- Attālā PLC diagnostika:Mūsu inženieru komanda var droši pieteikties jūsu mašīnas PLC, izmantojot internetu, lai uzraudzītu-reāllaika proporcionālo vārstu spiedienu un bremžu deaktivizēšanas secības, novēršot regulēšanas problēmas, negaidot uz vietas{1}}uz vietas esošo tehniķi.
- Oriģinālo OEM detaļu piegāde:Mēs uzturam pilnu, lokālu augstas -nodiluma daļu- krājumu, tostarp specializētus augstas-temperatūras berzes klučus, proporcionālos pneimatiskos vārstus un ventilējamos bremžu diskus-, kas ir gatavi tūlītējai piegādei nakts laikā, lai jūsu līnija darbotos ar 100% jaudu.
- Praktiskās-apmācību programmas:Mēs nodrošinām visaptverošu -uz vietas tehnisko apmācību, lai nodrošinātu, ka jūsu rūpnīcas apkopes komanda ir pilnībā pārliecināta par profilaktisko pārbaužu veikšanu, pneimatisko ķēžu kalibrēšanu un berzes komponentu ātru un drošu nomaiņu.
Lai izpētītu, kā mūsu lieljaudas{0}}rullīšu statīvi un integrētās spriegošanas sistēmas var pārveidot jūsu rūpnīcas ražošanas jaudu, apmeklējiet mūsuGofrētās kastes rūpnīcas iekārtasvai pārbaudiet mūsu visaptverošos izejvielu apstrādes risinājumus mūsu vietnēKartona kārbu ražošanas iekārtas. Sadarbojieties ar mums jau šodien, lai novērstu tīkla pārtraukumus, samazinātu atkritumu daudzumu un atraisītu savas iepakošanas iekārtas patieso OEE potenciālu.


